


Please Leave Us A Message
গোপনীয়তার বিবৃতি: আপনার গোপনীয়তা আমাদের কাছে অত্যন্ত গুরুত্বপূর্ণ। আমাদের সংস্থা আপনার ব্যক্তিগত তথ্যগুলি আপনার সুস্পষ্ট অনুমতিগুলি সহ কোনও এক্সপ্যানিতে প্রকাশ না করার প্রতিশ্রুতি দেয়।

আপনি যদি 3D প্রিন্টেড যন্ত্রাংশ ডিজাইন বা ক্রয় করেন, তাহলে প্রাচীরের বেধ সঠিক হলে সময়, উপাদান এবং পুনরায় কাজের খরচ বাঁচাতে পারে। FDM, SLA, SLS, MJF, এবং মেটাল 3D প্রিন্টিংয়ের জন্য কীভাবে নিরাপদ এবং কার্যকরী প্রাচীরের বেধ সেট করতে হয় তা নীচে আমরা ব্যাখ্যা করি।
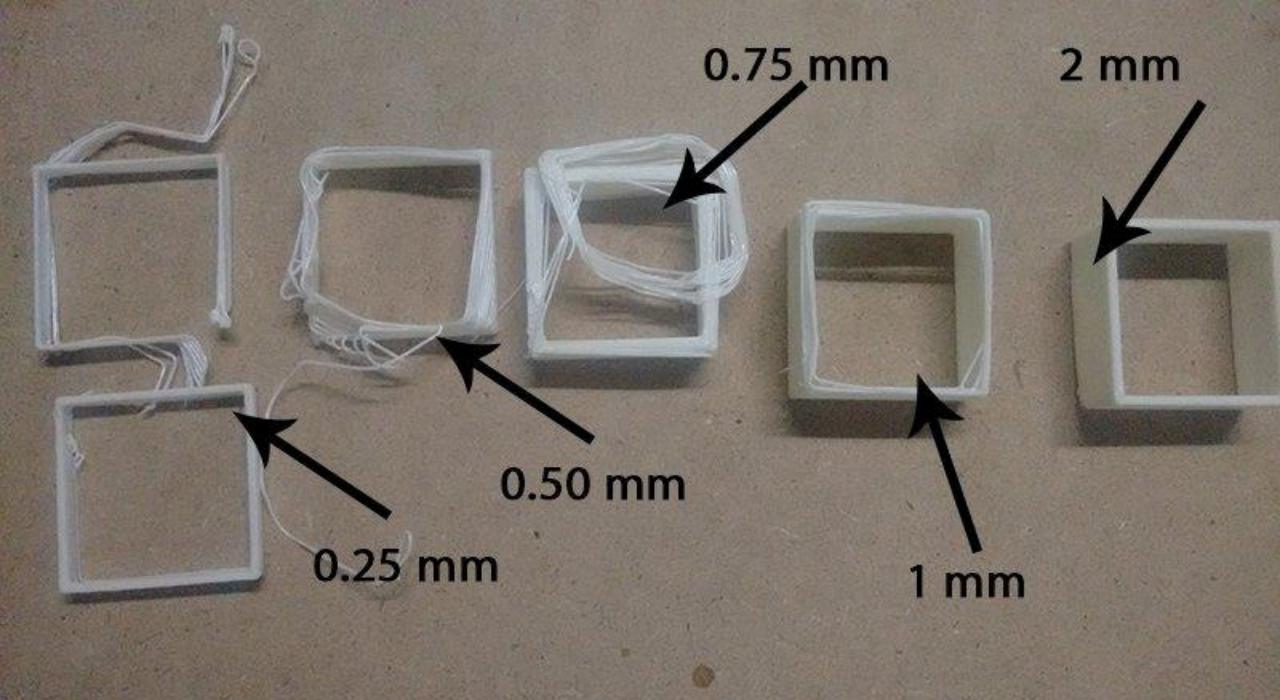
3D প্রিন্টিংয়ের জন্য ন্যূনতম প্রাচীর বেধ কত? এই প্রশ্নটি সহজ বলে মনে হচ্ছে, তবে এটি আসলে নির্দিষ্ট প্রক্রিয়া, উপাদান এবং অংশের আকারের উপর ভিত্তি করে নির্ধারণ করা প্রয়োজন।
প্রতিটি 3D প্রিন্টিং প্রক্রিয়া ভিন্নভাবে অংশ গঠন করে। এই পার্থক্য সরাসরি প্রভাবিত করে কিভাবে দেয়াল পাতলা হতে পারে।
নীচে প্রতিটি প্রক্রিয়ার জন্য প্রাথমিক রেফারেন্স মান রয়েছে:
প্রক্রিয়া | সাধারণ ন্যূনতম প্রাচীর বেধ | জন্য সেরা উপযুক্ত |
এফডিএম/এফএফএফ | 0.8 - 1.5 মিমি | কার্যকরী প্রোটোটাইপ, জিগস, ফিক্সচার |
এসএলএ/রজন | 0.5 - 1.0 মিমি | উচ্চ-বিশদ প্রোটোটাইপ, মডেল |
এসএলএস | 0.7 - 1.0 মিমি | কার্যকরী নাইলন অংশ, জটিল জ্যামিতি |
এমজেএফ | 0.5 - 1.0 মিমি | উত্পাদন-গ্রেড নাইলন অংশ |
SLM/ধাতু | 0.4 - 1.0 মিমি | ধাতু কার্যকরী অংশ, বন্ধনী, আবাসন |
একই প্রক্রিয়ার সাথে, একটি ভিন্ন উপাদান একটি ভিন্ন নিরাপদ প্রাচীর বেধ বোঝাতে পারে। যে বৈশিষ্ট্যগুলি সবচেয়ে গুরুত্বপূর্ণ তা হল:
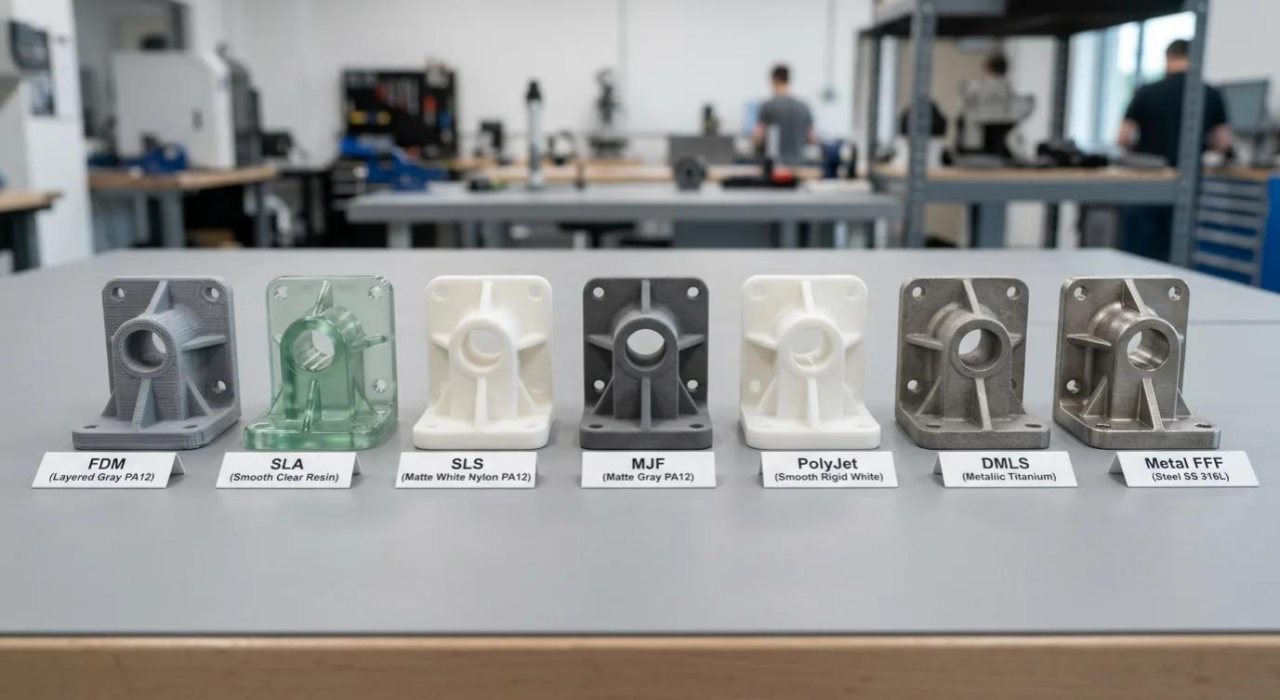
প্রাচীর বেধ জন্য পরীক্ষা করার সময়, প্রধান মূল ফ্যাক্টর অংশ আকার হয়. একটি ছোট ক্লিপ এবং একটি বড় প্যানেলে একটি 0.8 মিমি প্রাচীরের সম্পূর্ণ ভিন্ন ঝুঁকি রয়েছে৷ অসমর্থিত স্প্যানটি যত বড় হবে, মুদ্রণের সময় প্রাচীরের পৃষ্ঠটি তত সহজে বাঁকানো, বাঁকানো বা ফাটল ধরে।
একটি নকশা পরীক্ষা করার সময়, আপনি কেবল প্রাচীরের বেধ সংখ্যার দিকে তাকাতে পারবেন না:
FDM মুদ্রিত অংশগুলির প্রাচীরের বেধ নিম্নলিখিত পরামিতিগুলি দ্বারা একসাথে নির্ধারিত হয়:
ডিজাইন ফ্যাক্টর | প্রস্তাবিত বিবেচনা |
অগ্রভাগের আকার | প্রাচীরের বেধকে অগ্রভাগের ব্যাসের একাধিকের সাথে মিলিয়ে নিন |
ওয়াল কাউন্ট | কাঠামোগত শক্তির জন্য ন্যূনতম 2-3 ঘের ব্যবহার করুন |
স্তরের উচ্চতা | পাতলা বিভাগে ভাল রেজোলিউশনের জন্য নিম্ন স্তরের উচ্চতা |
ওরিয়েন্টেশন | লোডের দিক দিয়ে স্তরগুলি সারিবদ্ধ করতে উল্লম্বভাবে দেয়াল মুদ্রণ করুন |
SLA এবং রজন প্রিন্টিং FDM এর চেয়ে অনেক পাতলা দেয়াল তৈরি করতে পারে। কার্যকরী অংশ সাধারণত 0.5 থেকে 1.0 মিমি ব্যবহার করে। চেহারা বিস্তারিত অংশ এমনকি পাতলা হতে পারে. কিন্তু প্রকৃত ব্যবহারযোগ্য পাতলাতা এখনও বিভিন্ন কারণের দ্বারা সীমাবদ্ধ।
দীর্ঘ এবং পাতলা দেয়ালগুলি নিরাময়ের সময় বা পরে বাঁকা বা কুঁচকে যায়।
ফাঁপা অংশে ড্রেন গর্ত থাকতে হবে। অন্যথায় অবশিষ্ট রজন চাপ তৈরি করবে বা শেল ফাটবে।
পোস্ট-কিউরিং অত্যন্ত পাতলা বিভাগে আরও সঙ্কুচিত বা চাপ বাড়াতে পারে।
মুদ্রণযোগ্য হওয়ার অর্থ এই নয় যে এটি চূড়ান্ত ব্যবহারের জন্য উপযুক্ত। সূক্ষ্ম বিবরণের জন্য SLA খুব ভাল পারফর্ম করে। এটা প্রোটোটাইপ এবং চেহারা অংশ suits. কিন্তু কার্যকরী লোড-ভারবহন দেয়াল প্রায়ই প্রক্রিয়া ন্যূনতম তুলনায় ঘন হতে হবে।
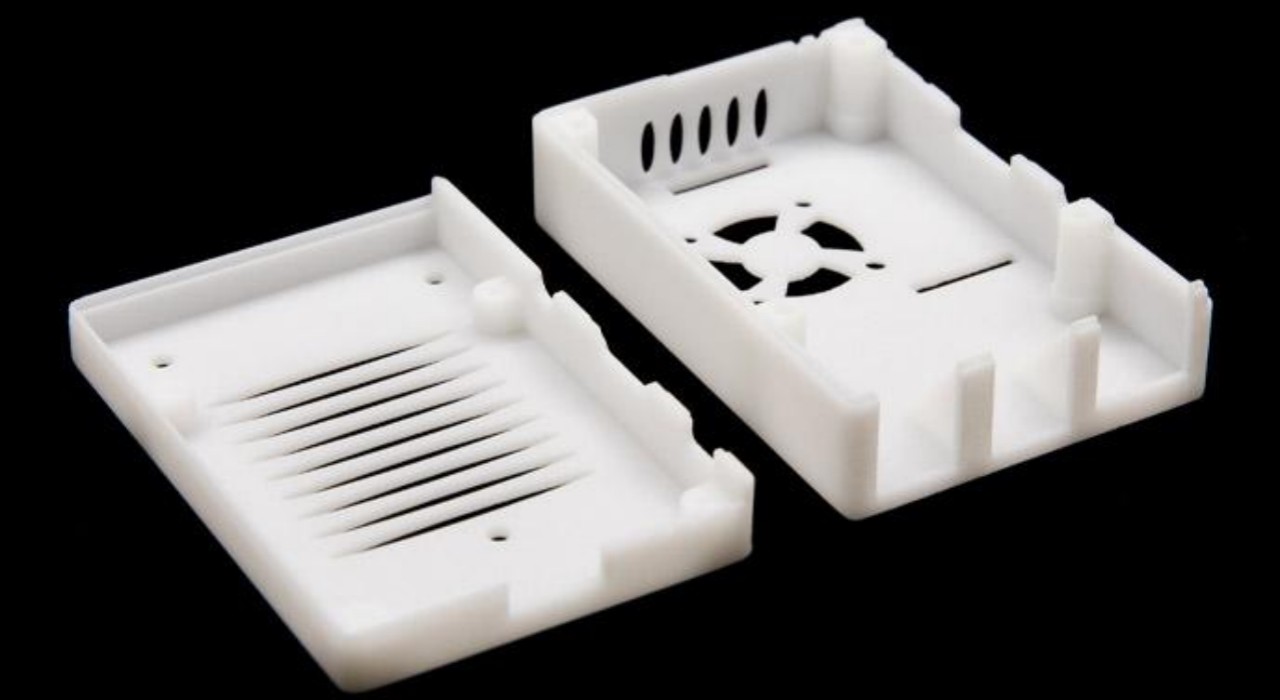
SLS এবং MJF উভয় একটি পাউডার বিছানায় অংশ গঠন করে। মুদ্রণের সময়, পার্শ্ববর্তী পাউডার ক্রমাগত পাতলা দেয়াল সমর্থন করে। তাই তারা জটিল পাতলা-প্রাচীরের জ্যামিতিগুলি পরিচালনা করতে পারে যা অন্যান্য প্রক্রিয়াগুলি সহজে ঝুলে যায় বা অতিরিক্ত সমর্থনের প্রয়োজন হয়।
কিন্তু এর মানে এই নয় যে কোন ঝুঁকি নেই। প্রকৃত উৎপাদনে, আপনাকে এখনও বেশ কয়েকটি দিকে মনোযোগ দিতে হবে:
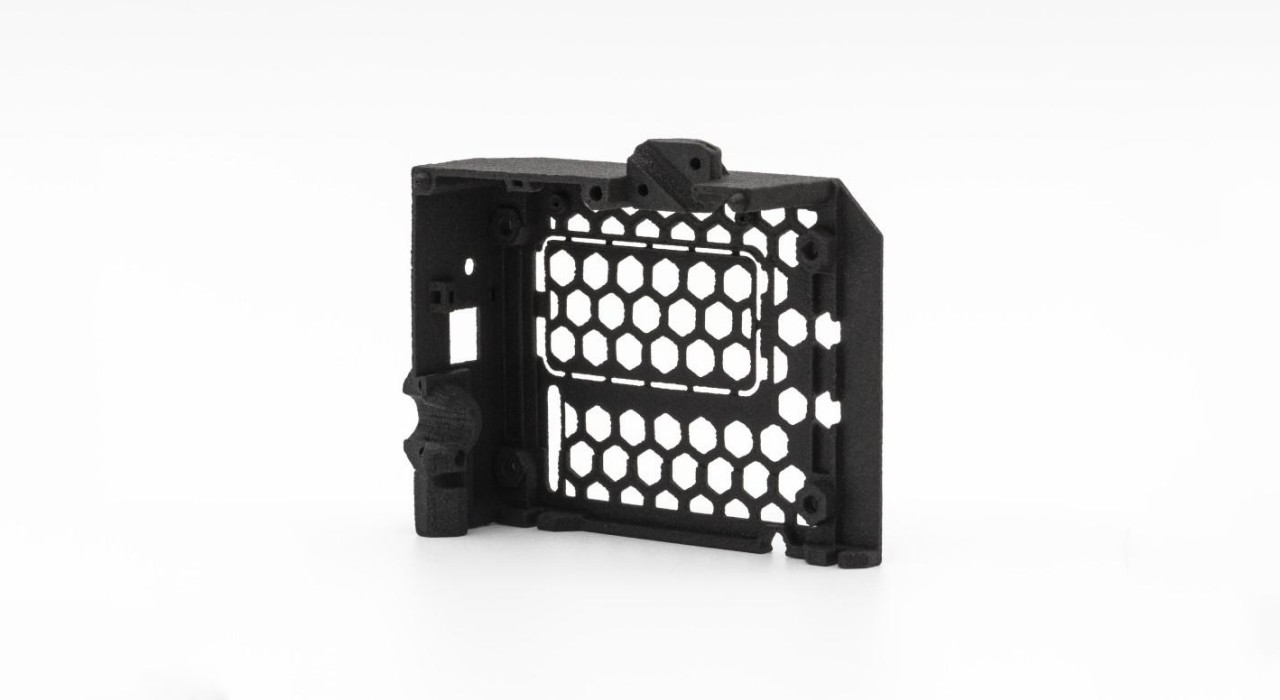
মেটাল 3D প্রিন্টিং বেশিরভাগ ক্ষেত্রে SLM বা পাউডার বেড ফিউশন ব্যবহার করে। স্তরে স্তরে ধাতু পাউডার স্তর গলে খুব উচ্চ তাপ তৈরি করে। প্লাস্টিক প্রক্রিয়ার তুলনায় অভ্যন্তরীণ চাপ অনেক বেশি।
মনোযোগ দিতে মূল বিষয়গুলি:
প্রক্রিয়া এবং উপাদান প্রাচীর কতটা পাতলা হতে পারে তা নির্ধারণ করে। নিম্নলিখিত ডিজাইনের অভ্যাসগুলি আপনাকে একটি নিরাপদ সীমার মধ্যে দেয়ালের বেধ রাখতে এবং মুদ্রণ ব্যর্থতার ঝুঁকি কমাতে সাহায্য করতে পারে।
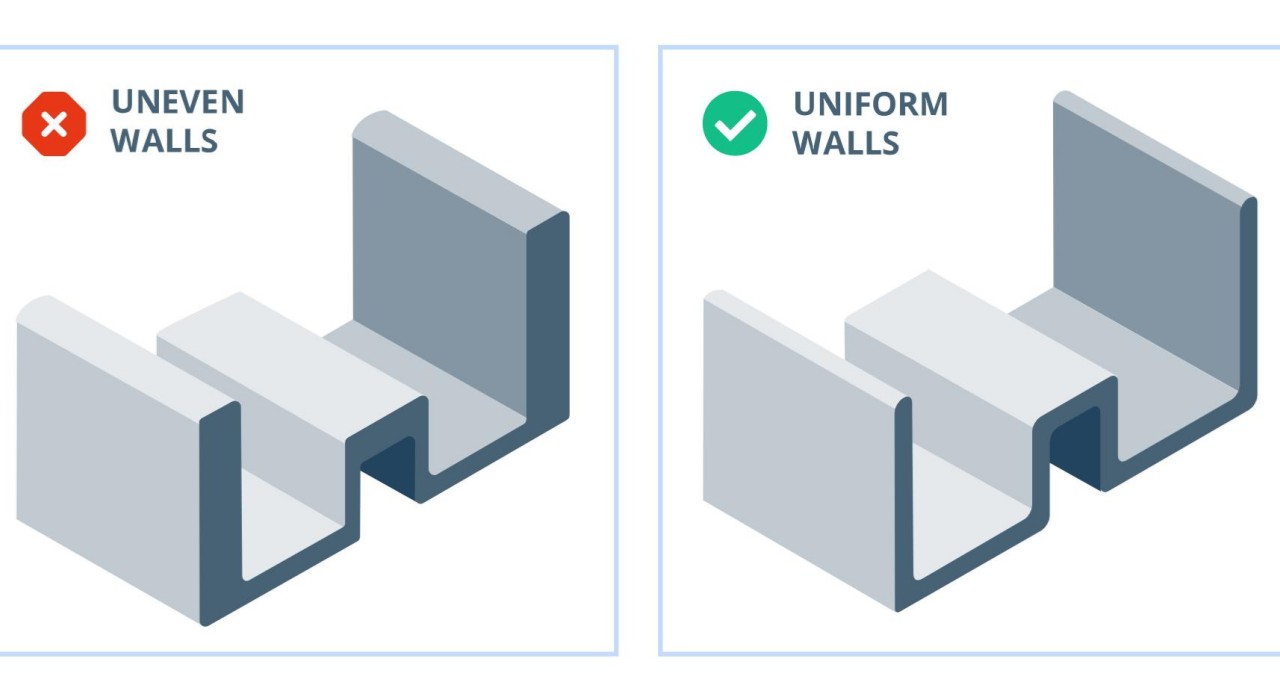
অসম প্রাচীর বেধ অংশ জুড়ে অসম শীতল কারণ. স্ট্রেস ঘনত্বের রূপান্তরে কেন্দ্রীভূত হয়। বিভিন্ন এলাকায় অসামঞ্জস্যপূর্ণ মাত্রা আছে। পুরো অংশ এমনকি পাটা এবং বিকৃত হতে পারে.
খুব পাতলা এবং খুব পুরু এলাকার মধ্যে অপ্রয়োজনীয় স্থানান্তর এড়িয়ে চলুন। যদি বেধ পরিবর্তন করতে হয়, একটি ধীরে ধীরে পরিবর্তন ব্যবহার করুন এবং আকস্মিক পরিবর্তনগুলি এড়ান।
একা দেয়ালের বেধের দিকে তাকানো যথেষ্ট নয়। দেয়ালের দৈর্ঘ্য ঠিক ততটাই গুরুত্বপূর্ণ। একই প্রাচীর বেধের সাথে, একটি ছোট প্রাচীর সমর্থন ছাড়াই একটি দীর্ঘ পাতলা প্রাচীরের চেয়ে অনেক বেশি স্থিতিশীল।
যদি আপনি একটি দীর্ঘ পাতলা প্রাচীর করতে হবে, আপনি যোগ বিবেচনা করতে পারেন:
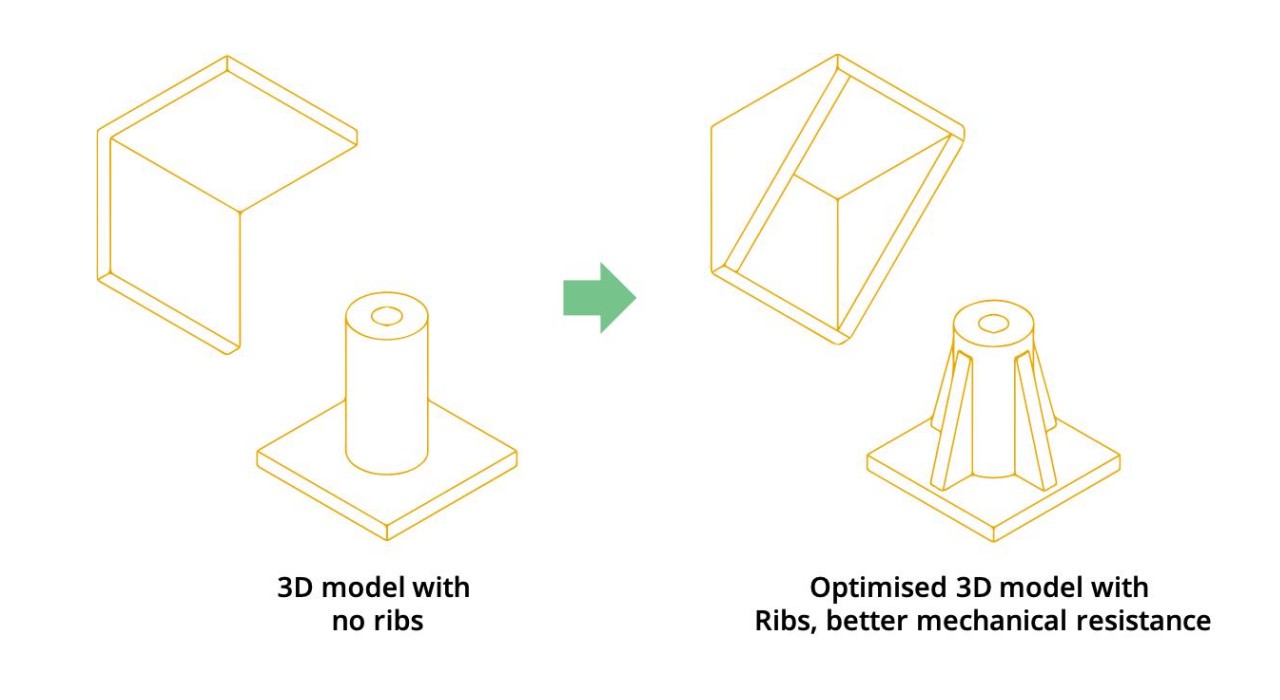
যখন পাতলা দেয়ালের উচ্চ শক্তির প্রয়োজন হয়, তখন অনেক লোকের প্রথম প্রতিক্রিয়া হল পুরো প্রাচীরকে ঘন করা। কিন্তু সবকিছু ঘন করা সমস্ত ক্ষেত্রে ওজন এবং উপাদান খরচ যোগ করে, যার মধ্যে শক্তিবৃদ্ধির প্রয়োজন নেই। পরিবর্তে, স্থানীয় পাঁজর ব্যবহার করুন। আপনি খুব কম উপাদান সঙ্গে একই কঠোরতা পেতে পারেন.
পাঁজর যোগ করার বেশ কয়েকটি স্পষ্ট সুবিধা রয়েছে:
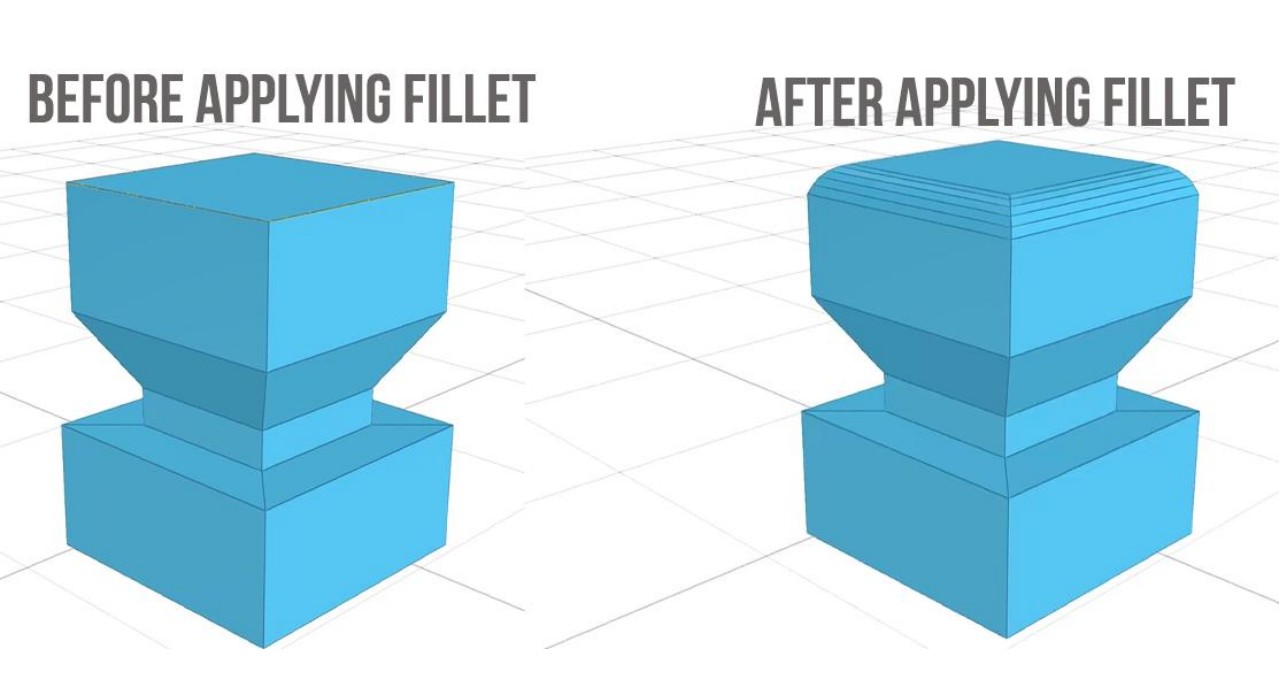
চাপ সবচেয়ে ঘনীভূত হয় যেখানে পাতলা দেয়াল বেস প্লেট, পাঁজর বা অন্যান্য প্রাচীর পৃষ্ঠের সাথে সংযুক্ত থাকে। এই সংযোগগুলির তীক্ষ্ণ অভ্যন্তরীণ কোণগুলি বৃত্তাকার কোণগুলির চেয়ে আরও সহজে ফাটল।
পাতলা-প্রাচীর সংযোগে ফিললেট বা মসৃণ রূপান্তর যোগ করা কার্যকরভাবে ফাটল হওয়ার ঝুঁকি কমাতে পারে। কার্যকরী অংশগুলি যেগুলি বারবার চাপযুক্ত বা ঘন ঘন হ্যান্ডেল করা হয় সেগুলিকে স্ট্যাটিক ডিসপ্লে অংশগুলির চেয়ে বেশি মনোযোগ দিতে হবে।
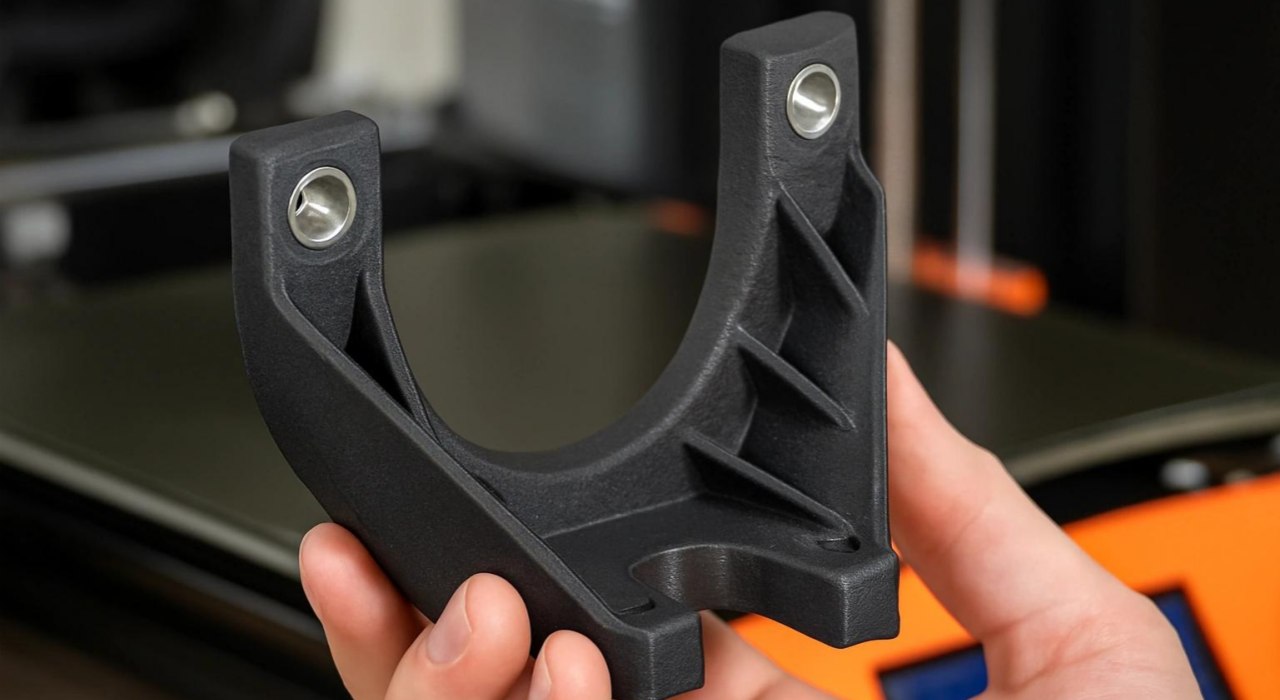
কিছু দুর্বল বিন্দু রক্ষা করার জন্য পুরো অংশকে ঘন করা উপাদান নষ্ট করে এবং সর্বত্র ওজন যোগ করে। আপনি শুধুমাত্র উপাদান যোগ করা উচিত যেখানে অংশ আসলে লোড বহন করে.
এই ক্ষেত্রগুলিকে শক্তিশালী করার উপর ফোকাস করুন:
পাতলা প্রাচীর ব্যর্থতা কখনও কখনও নকশা বিবরণ সামঞ্জস্য দ্বারা সমাধান করা যেতে পারে। কখনও কখনও এটি প্রাচীর বেধ বৃদ্ধি এবং উত্পাদন প্রক্রিয়া পরিবর্তনের মধ্যে একটি ট্রেড-অফ প্রয়োজন।
যদি পাতলা প্রাচীর সত্যিই বর্তমান লোড সহ্য করতে না পারে, তাহলে স্থানীয় বেধ বাড়ানো হল সবচেয়ে সরাসরি সমাধান। এটি সবচেয়ে ভাল কাজ করে যখন সমস্যাটি অপর্যাপ্ত উপাদান, জ্যামিতি নিজেই নয়। আপনি শুধুমাত্র প্রকৃত লোড বহন এলাকা ঘন করতে হবে. আপনাকে পুরো অংশের জন্য মুদ্রণ সেটিংস সামঞ্জস্য করতে হবে না।
পাতলা প্রাচীর ব্যর্থতার মানে এই নয় যে আপনাকে প্রাচীর ঘন করতে হবে। যখন নকশার জন্য সূক্ষ্ম বিবরণ, জটিল পাতলা দেয়াল, অভ্যন্তরীণ চ্যানেল বা ক্ষুদ্র বৈশিষ্ট্যের প্রয়োজন হয়, তখন প্রিন্ট ব্যর্থতা এড়াতে প্রাচীরকে ঘন করা মূল নকশার অভিপ্রায়ের বিরুদ্ধে যেতে পারে।
এই ক্ষেত্রে, নকশা সামঞ্জস্য জোরদার করার চেয়ে উত্পাদন প্রক্রিয়া পরিবর্তন করা আরও উপযুক্ত হতে পারে। এফডিএম-এর সাহায্যে যে বিবরণগুলি অর্জন করা কঠিন সেগুলি ডিজাইন পরিবর্তন ছাড়াই SLA বা MJF দিয়ে সফলভাবে মুদ্রণ করতে পারে।
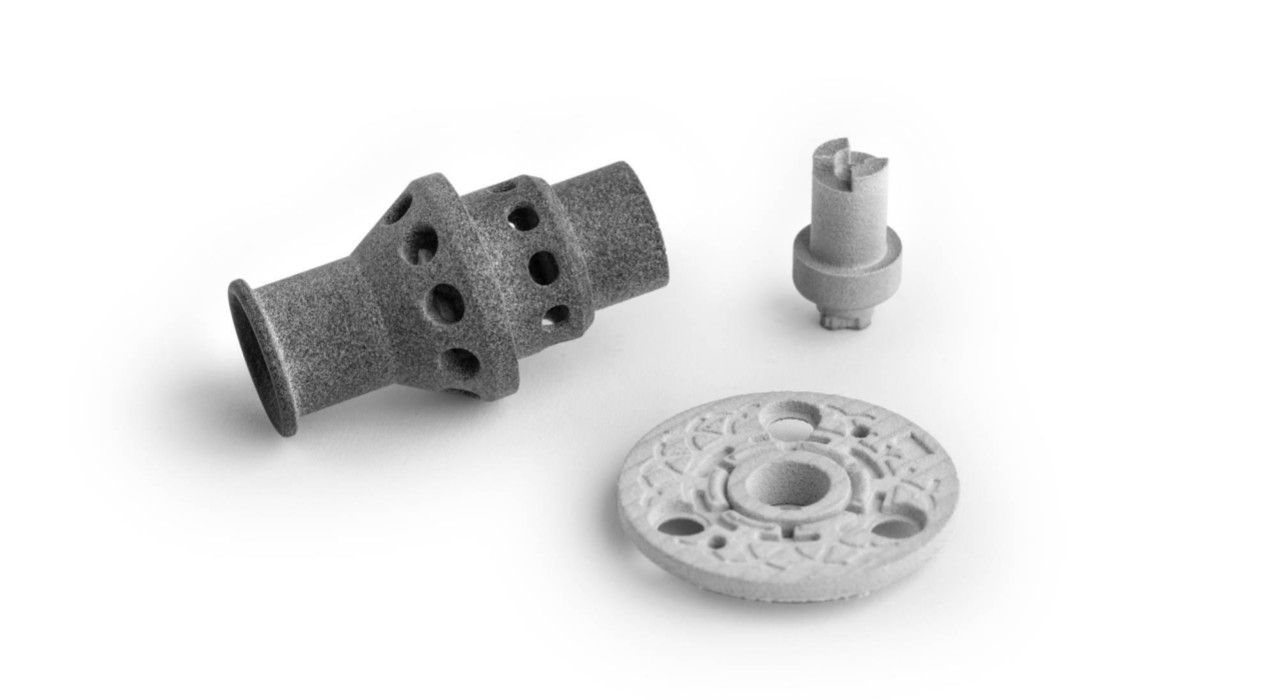
Xunjie 3D প্রিন্টিং এর দশ বছরের বেশি অভিজ্ঞতা আছে. আমরা প্রকৌশলী এবং পণ্য দলকে পাতলা দেয়ালের ডিজাইনকে সত্যিকারের টেকসই অংশে পরিণত করতে সাহায্য করি। আমরা FDM, SLA, SLS, MJF এবং মেটাল 3D প্রিন্টিং প্রদান করি। আমরা সিলিকন ভ্যাকুয়াম কাস্টিং এবং CNC মেশিনিং প্রদান করি। আমরা অংশ প্রাচীর বেধ এবং কার্যকরী প্রয়োজন উপর ভিত্তি করে সঠিক প্রক্রিয়া মেলাতে পারেন.
আমাদের আপনার ফাইল পাঠান. আমরা মুদ্রণের আগে এমন জায়গাগুলি চিহ্নিত করব যেখানে পাতলা দেয়াল সমস্যা সৃষ্টি করতে পারে। আপনি একটি উদ্ধৃতি প্রয়োজন হলে, যে কোনো সময় আমাদের সাথে যোগাযোগ বিনা দ্বিধায়.
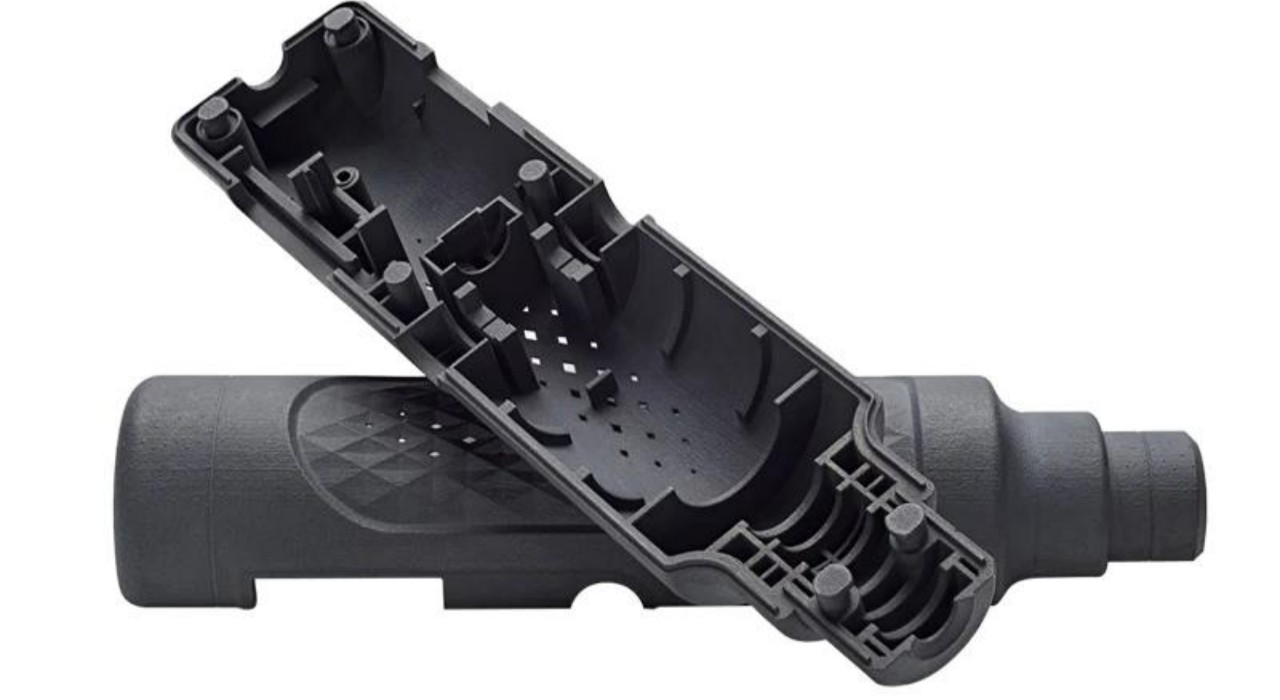
1, আমি যে পাতলা দেয়ালের অংশটি কিনেছিলাম তা পাতলা দেয়ালে ভেঙে গেছে। এটি একটি মানের সমস্যা?
অগত্যা নয়। যদি ফ্র্যাকচার পরিষ্কার হয় এবং স্তর লাইনগুলি সুস্পষ্ট হয়, তবে সম্ভবত প্রিন্টিং প্যারামিটারগুলি ভালভাবে সামঞ্জস্য করা হয়নি। এটি সরবরাহকারীর দায়িত্ব। কিন্তু যদি ফ্র্যাকচারটি সাদা হয়ে যায় এবং প্রসার্য বিকৃতি থাকে, তাহলে আপনি সমাবেশের সময় খুব বেশি বল প্রয়োগ করেছেন বা ভুল দিকে প্রয়োগ করেছেন। পাতলা-প্রাচীরের অংশগুলি বল দিকনির্দেশের জন্য সংবেদনশীল। সেগুলি পাওয়ার পরে, জোর করে বাঁকবেন না, বিশেষত পাশে নয়।
2, শুধুমাত্র সামান্য বিকৃতি সহ একটি পাতলা-প্রাচীরের অংশ কি এখনও ব্যবহার করা যেতে পারে?
এটি বিকৃতি কোথায় এবং এটি কিভাবে ব্যবহার করা হবে তার উপর নির্ভর করে। যদি এটি শুধুমাত্র সামান্য সামগ্রিক ওয়ারপিং হয় যা সমাবেশ বা লোড-বেয়ারিংকে প্রভাবিত করে না, তবে স্বল্পমেয়াদী ব্যবহার ভাল। যদি বিকৃতিটি সংযোগ বিন্দুতে ঘনীভূত হয়, বা যদি ইতিমধ্যেই সাদা দাগ বা দাগ দেখা যায়, তবে এটি ভাঙার কাছাকাছি এবং আরও ব্যবহার করা উচিত নয়। সামান্য বিকৃতির জন্য, আপনি এটিকে গরম জলে ভিজিয়ে চেষ্টা করতে পারেন এবং তারপরে এটিকে সমতলভাবে চাপতে পারেন, তবে শুধুমাত্র PLA-এর মতো নিম্ন-তাপমাত্রার উপকরণগুলির জন্য। যদি এটি একটি লোড বহনকারী অংশ হয়, আমরা একটি প্রতিস্থাপনের জন্য সরাসরি আমাদের সাথে যোগাযোগ করার পরামর্শ দিই। এটি ব্যবহার করতে থাকবেন না।
3, যখন একটি পাতলা-দেয়ালের অংশ বারবার লোডের অধীনে থাকে, তখন আমার কোন উপাদানের পরামিতিগুলিতে মনোযোগ দেওয়া উচিত?
বারবার লোডের অধীনে, পাতলা-দেয়ালের অংশগুলির প্রধান ব্যর্থতার মোড হল ক্লান্তি ফ্র্যাকচার। আপনার ক্লান্তি শক্তি, বিরতির সময় লম্বা হওয়া এবং খাঁজ সংবেদনশীলতার উপর ফোকাস করা উচিত। নাইলন, পলিপ্রোপিলিন (পিপি) এবং কিছু ইঞ্জিনিয়ারিং রজনে ভাল ক্লান্তি প্রতিরোধ ক্ষমতা রয়েছে। পিএলএ এবং সাধারণ ফটোপলিমার রজন আরও খারাপ। মুদ্রণ অভিযোজন ক্লান্তি জীবনকেও ব্যাপকভাবে প্রভাবিত করে। ইন্টারলেয়ার বন্ধন পৃষ্ঠ দুর্বল বিন্দু. আপনি বসানো কোণ অপ্টিমাইজ করতে আমাদের বলতে পারেন. প্রধান চাপের দিকটি স্তর সমতলের সমান্তরাল হতে দিন, ইন্টারলেয়ারের লম্ব না।
4, কাস্টম পাতলা-দেয়ালের অংশগুলি অর্ডার করার সময় আমার 3D অঙ্কনে চিহ্নিত করার জন্য আমার কী তথ্য দরকার?
আপনাকে পাতলা দেয়ালের ন্যূনতম প্রাচীরের বেধ, সমালোচনামূলক মাত্রার সহনশীলতা, উপাদানের প্রয়োজনীয়তা এবং লোডের দিক চিহ্নিত করতে হবে। যদি পাতলা-প্রাচীরের এলাকাটি অন্যান্য অংশের সাথে মানানসই হতে হয়, তাহলে সরাসরি অঙ্কনে ফিট ক্লিয়ারেন্স এবং পৃষ্ঠের গুণমানের প্রয়োজনীয়তাগুলি নোট করুন। এটি আমাদের শুধুমাত্র অভিজ্ঞতা দ্বারা বিচার এড়াতে সাহায্য করে। আপনি একটি রেফারেন্স বস্তু বা ফটো প্রদান করতে পারেন. এটি আমাদের দ্রুত আপনার ব্যবহারের দৃশ্যকল্প বুঝতে সাহায্য করে এবং পরবর্তী পরিবর্তনগুলি হ্রাস করে।
5, শীতকালে বা নিম্ন-তাপমাত্রার পরিবেশে কি পাতলা দেয়ালের অংশগুলি আরও সহজে ভেঙে যাবে?
হ্যাঁ, বেশিরভাগ 3D প্রিন্টিং উপকরণ কম তাপমাত্রায় ভঙ্গুর হয়ে যায়। এটি PLA এবং সাধারণ রজনের জন্য বিশেষভাবে সত্য। যদি আপনার যন্ত্রাংশ 0°C এর নিচে ব্যবহার বা সংরক্ষণ করার প্রয়োজন হয়, তাহলে আমরা আপনাকে নাইলন, পলিপ্রোপিলিন বা কম-তাপমাত্রা প্রতিরোধী রজন বেছে নেওয়ার পরামর্শ দিই। অর্ডার দেওয়ার আগে আমাদের অপারেটিং তাপমাত্রা বলতে ভাল। আমরা সেই অনুযায়ী উপাদানের সুপারিশ সামঞ্জস্য করতে পারি, যাতে আপনি এমন পরিস্থিতি এড়াতে পারেন যেখানে শীতকালে সামান্য স্পর্শে পাতলা দেয়াল ফাটল।

September 09, 2026
এই সরবরাহকারীকে ইমেইল করুন
September 09, 2026


গোপনীয়তার বিবৃতি: আপনার গোপনীয়তা আমাদের কাছে অত্যন্ত গুরুত্বপূর্ণ। আমাদের সংস্থা আপনার ব্যক্তিগত তথ্যগুলি আপনার সুস্পষ্ট অনুমতিগুলি সহ কোনও এক্সপ্যানিতে প্রকাশ না করার প্রতিশ্রুতি দেয়।
আরও তথ্য পূরণ করুন যাতে আপনার সাথে দ্রুত যোগাযোগ করতে পারে
গোপনীয়তার বিবৃতি: আপনার গোপনীয়তা আমাদের কাছে অত্যন্ত গুরুত্বপূর্ণ। আমাদের সংস্থা আপনার ব্যক্তিগত তথ্যগুলি আপনার সুস্পষ্ট অনুমতিগুলি সহ কোনও এক্সপ্যানিতে প্রকাশ না করার প্রতিশ্রুতি দেয়।